 ×
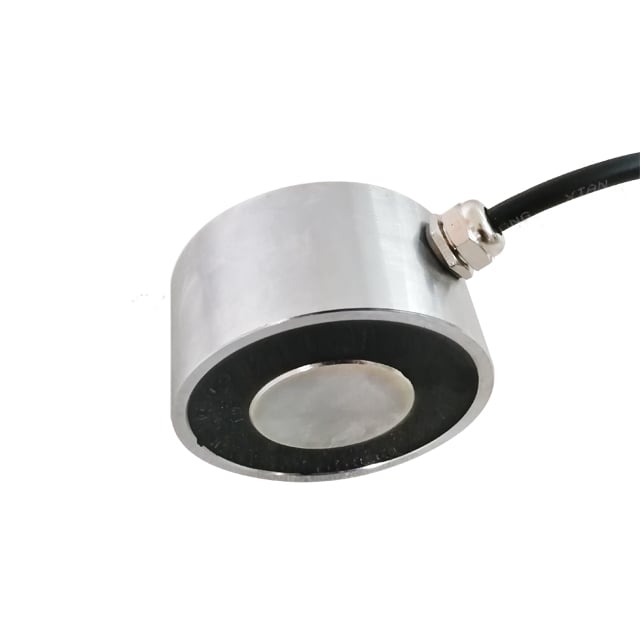
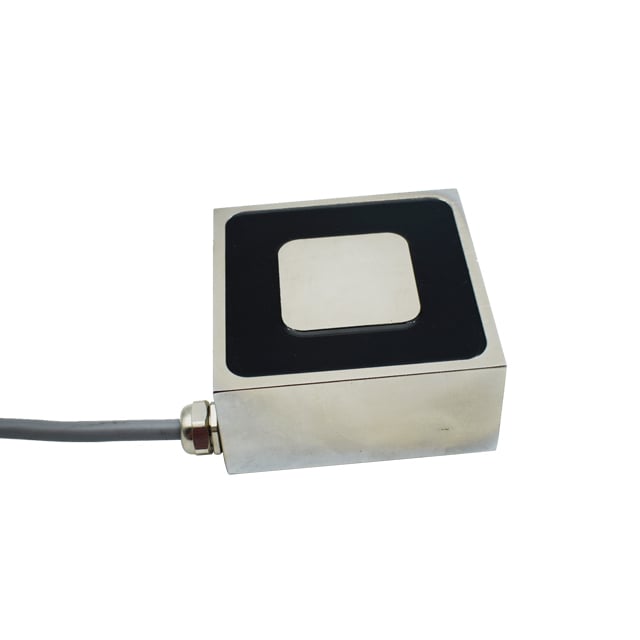
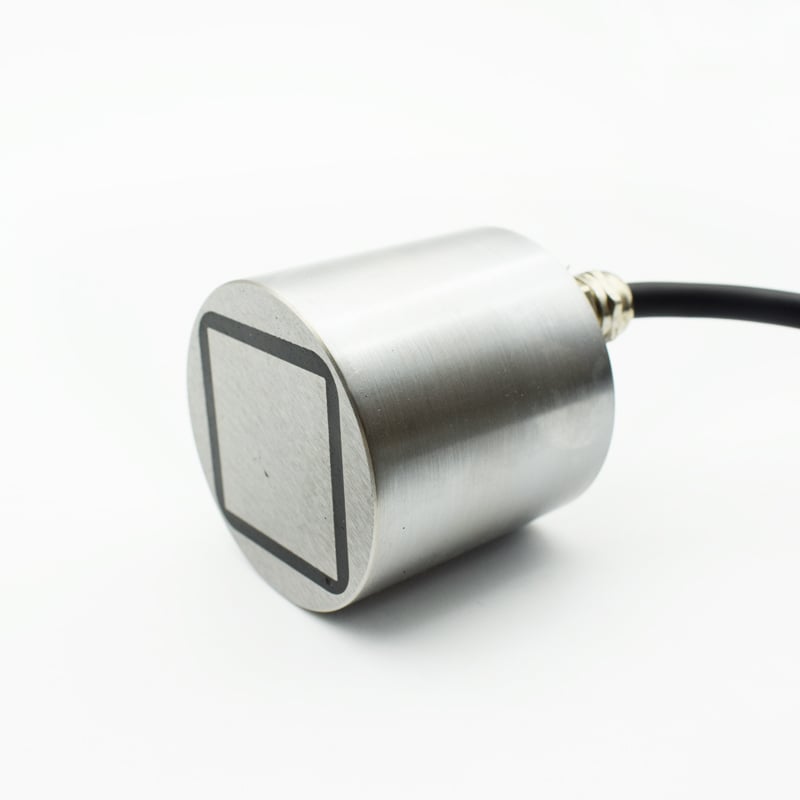
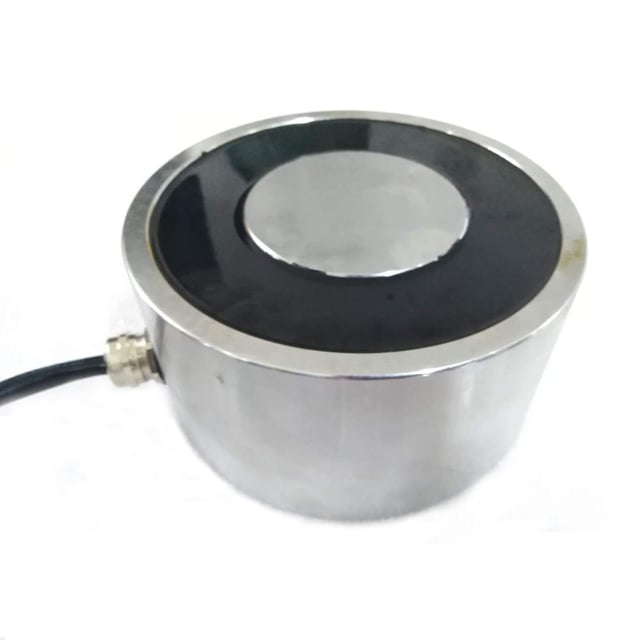
市場は引き続き以下のような方向へと進化しています: 直流電磁石 直流電磁石は、現代の製造現場において最も多機能かつ広く採用されている部品の一つとなりました。直流電源で駆動されるこの電磁石は、オン・オフを瞬時に切り替え可能な制御された磁場を発生させ、正確性・再現性・応答性が求められる作業に最適です。工場の自動化が進み、より高い生産性とより少ないエラーが求められる中で、直流電磁石は生産ラインの効率性と信頼性を支える中心的な役割を果たしています。
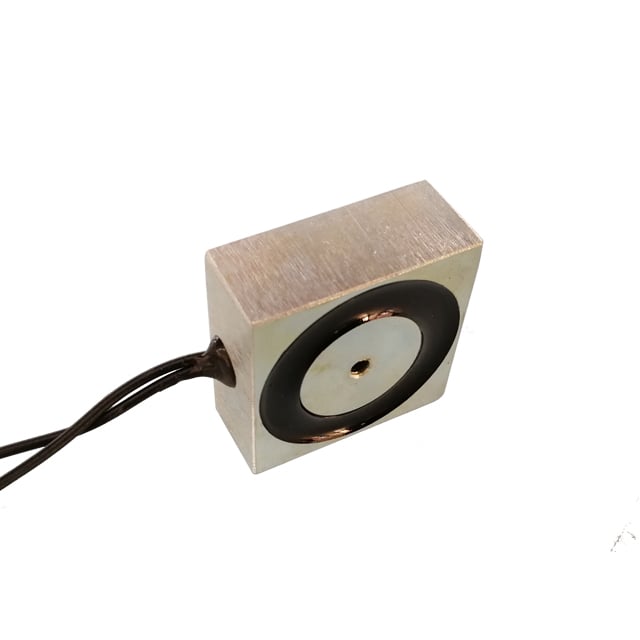
直流電磁石が最もよく使用される場所を理解することは、調達エンジニア、工場マネージャー、自動化専門家が設計および調達の判断をより適切に行うために役立ちます。ロボットによる組立ステーションから重い材料のハンドリングラインまで、直流電磁石は実に多様な製造現場で活用されています。本稿では、その主な応用分野、各用途における動作原理、および産業現場での直流電磁石の効果的な導入に際して考慮すべき実務上のポイントについて解説します。
直流電磁石の製造業における最も代表的な応用例の一つは、産業用ロボットアームの先端ツール(エンド・オブ・アーム・トゥール)としての使用です。ロボットの手首に取り付けられた直流電磁石は、強磁性の部品を吸着し、所定の位置へ正確に搬送した後、電源を遮断することで任意のタイミングで部品を離すことができます。この「ピック・アンド・プレイス」機能は、平面的または滑らかな金属部品に対して、機械式グリッパーと比較してはるかに高速であり、ツーリングの機械的複雑さも低減します。直流電磁石は電気信号に即座に反応するため、ロボットのモーションコントローラーとスムーズに同期できます。
高速組立セルでは、直流電磁石を用いることで、ロボットが物理的なクランプ機構を介さずに金属プレス部品、ブラケット、ボルト、およびシートメタルのブランクをハンドリングできます。物理的なクランプ機構は経年劣化により摩耗するため、その代わりに直流電磁石を採用することで、繰り返し動作において安定した保持力を確保できます。これは、電子機器の組立や自動車精密部品の製造など、品質が厳しく要求される工程において極めて重要です。多くの工場では、部品の重量範囲およびロボットの積載能力に合わせて、25 kg や 250 N といった特定の保持力で定格された直流電磁石を標準仕様として採用しています。
直流電磁石は、振動ボウルフィーダーや直線搬送トラックシステムにも広く採用され、部品の向き合わせや一時停止(ステージング)を支援します。金属製部品が特定のチェックポイントに到達すると、直流電磁石が作動して、次の工程へ進む前に部品を保持または再位置決めします。こうした制御された一時停止により、詰まりや誤送りを防止し、サイクルタイムのばらつきを抑えます。また、電圧を調整することで直流電磁石の保持力を連続的に制御できるため、過大な締付け力によって変形する恐れのある精密部品に対しても、きめ細かな取り扱いが可能です。
直流電磁石は、金属加工およびプレス工場全体に設置される天井吊り式リフティング装置やコンベア式の物資輸送システムの基本構成要素です。ホイストまたはクレーンブリッジに取り付けられた直流電磁石は、厚板や鋼塊、機械加工部品などの重い鋼材を吸着・搬送し、手作業を介さずに工場内を移動させることができます。直流電磁石は通電時のみ荷重を保持するため、自動制御システムにより、プログラムされた落下位置で荷を正確かつ確実に解放できます。これにより、手動のチェーンスリングや機械式フックと比較して、作業効率と安全性が向上します。
連続生産環境では、コンベア搬送システムに組み込まれた直流電磁石を用いて、鉄磁性のワークピースを所定のタイミングで分流・保持・位置決めすることが可能です。これは、プレス工場においてスタンプ加工されたブランクをダイ間で搬送したり、出荷用に積み重ねたりする際に特に一般的です。このようなシステムで使用される直流電磁石は、繰り返し動作(デューティーサイクル)条件下でも安定した吸引力を維持する必要があります。そのため、産業用直流電磁石は、熱的安定性およびデューティーサイクル対応性能を重視した設計がなされています。
鋳造所、リサイクル施設、金属加工工場では、直流電磁石が混合素材の流れから鉄系スクラップを分離するという重要な役割を果たしています。コンベアベルトの上部に設置された直流電磁石は、鋼や鉄を選択的に吸引し、非鉄金属はそのまま通過させます。直流電磁石に電流を流すと、鉄系の破片が磁石表面に付着し、電流を遮断して磁力を解除する前に別の収集場所まで運ばれます。この自動分離プロセスにより、手作業による負担が軽減され、素材の回収率が向上するとともに、後工程における混入汚染が最小限に抑えられます。
フライス加工、研削、表面仕上げなどの機械加工工程では、直流電磁石を用いて、強磁性のワークピースをワークテーブルや治具プレートの上面に平らに固定することがよくあります。直流電磁石式チャックを採用すれば、工具の移動経路を妨げる機械式クランプが不要となり、部品表面への完全な5軸アクセスが可能になります。直流電磁石は接触面全体に均一な保持力を発揮するため、点接触式の機械クランプと比べて変形が抑えられ、寸法精度も向上します。この方式は、局所的なクランプ圧でたわみやすい薄板部品の加工において特に有効です。
工作機械用治具に使用される直流電磁石は、作業中の振動や切削力に対しても確実な保持力を発揮する必要があります。産業用の直流電磁石は、渦電流損失を低減し、負荷下でも保持力を安定して維持できるよう、積層コアまたは一体成形の鋼製ハウジングを採用しています。設計者は、保持力、動作電圧(通常は12 Vまたは24 V DC)、およびワークテーブルの寸法や部品形状に適合させるための外形寸法に基づいて直流電磁石を選定します。
機械加工にとどまらず、直流電磁石は、溶接、接着、または締結などの工程において部品を正確な空間関係で保持する必要があるアセンブリ用治具にも広く用いられています。直流電磁石は、接合工程中にサブアセンブリを正確な座標位置で固定し、工程完了後に電源を切ってすばやく部品を解放します。この方法により、治具の構造が簡素化され、セットアップ時間の短縮が可能となり、アセンブリエンジニアには、異なる部品群へ迅速に再構成可能な柔軟なツーリングプラットフォームが提供されます。このように、直流電磁石は、大規模な設備投資を伴わない製品の迅速な切り替えを実現するアジャイル製造を支える重要な要素となります。
製造業向けに設計された産業用直流電磁石の多くは、12 Vまたは24 Vの直流で動作します。これらの電圧レベルは、標準的な産業用制御システムの電源および自動化コントローラの出力と一致しており、導入が容易です。高い保持力を必要とする頑丈な直流電磁石の中には、異なる電流消費特性を備えたうえで、両方の電圧仕様に対応するモデルもあり、工場内の多様な電気インフラに同一機器を適用できます。
直流電磁石の保持力選定は、ワークの最大重量、ロボットの動作やコンベアの加速によって生じる動的負荷、および通常は静的負荷の2~3倍に設定される安全係数に基づいて行います。ロボットアームに使用する直流電磁石の場合、エンジニアはさらにアームの定格荷重およびワークの接触面の状態も考慮します。これは、表面の粗さや塗装が実効保持力を低下させる可能性があるためです。サプライヤーが提示する保持力仕様は、平滑で清浄な鋼板表面に対する測定値であり、標準化された基準値として提供されます。
直流電磁石は、IP65以上などの適切な防塵・防水等級(IPコード)で評価されている場合、切削油や金属粉が存在する機械加工環境でも使用できます。直流電磁石の筐体は、水分および微細な鉄系粒子がコイルアセンブリ内に侵入することを防ぐ必要があります。こうした侵入は、短絡や早期摩耗を引き起こす可能性があります。密封構造またはポッティング処理済みコイルと、硬化処理された極面コーティングを備えた直流電磁石を選定することで、切削油の多い厳しい工作機械環境においても長期にわたって信頼性の高い動作が確保されます。
 最新ニュース
2026-08-24
2026-08-17
2026-08-17
2026-08-10
2026-08-03
2026-07-30
中山ランダテクノロジー:自動化、医療、自動車、家電向けのカスタム電磁石、プッシュプルソレノイド、誘導コイルを製造するISO9001およびUL認証取得企業。2008年よりグローバルに信頼されるパートナーです。
Copyright © 中山市蘭達科技有限公司 All Rights Reserved プライバシーポリシー

 EN